
Innen CNC-presisjonsmaskinering veier mange utstyrsprodusenter støpejerns- og granittbaser opp mot hverandre. Et vanlig spørsmål fra ingeniører: hvor mye forbedring i maskineringsnøyaktigheten kan oppnås ved å erstatte tradisjonelle støpejernsbaser med granittbaser? Det finnes ingen fast tall for nøyaktighetsøkning. Det avhenger av svingninger i omgivelsestemperatur, skjærevarme, vibrasjon og arbeidsstykkets dimensjoner. De grunnleggende ytelsesfordelene med granittbaser fjerner imidlertid flere sentrale flaskehalser som begrenser CNC-nøyaktigheten.
Støpejernsbaser har iboende ulemper. Metaller har høye termiske utvidelseskoeffisienter. Varme som genereres ved kontinuerlig spindelskjæring og temperaturendringer fra dag til natt i verksteder forårsaker utvidelse og sammentrekning av basen, noe som resulterer i avdrift av maskinens opprinnelse. Dessuten overfører støpejern vibrasjoner lett. Små rystelser fra skjæret beveger seg til verktøyspissen og etterlater merker på ferdige overflater. Utilstrekkelig aldring fører også til langsom deformasjon over tid. Akkumulerte feil begrenser vanligvis den praktiske presisjonen til konvensjonell CNC innenfor mikrometerområdet, noe som gjør submikrometermaskinering vanskelig å opprettholde.
Etter at CNC-maskiner tar i bruk ZHHIMG-presisjonsgranittbaser, starter forbedringene med termisk stabilitet. Den valgte svarte granitten med høy tetthet har en ekstremt lav termisk utvidelseskoeffisient. Dimensjonsendringen forblir minimal under skjærevarme og variasjoner i omgivelsestemperatur, noe som reduserer posisjoneringsfeil forårsaket av termisk drift betraktelig. Under identiske temperaturendringer kan termisk deformasjon av granittbaser falle med mer enn 70 % sammenlignet med støpejernskonstruksjoner. Maskinens opprinnelse forblir stabil i lange timer, noe som reduserer hyppige offsetjusteringer og rekalibrering.
Vibrasjonsdemping er en annen viktig oppgradering. Granitt har utmerket iboende dempekapasitet, som raskt absorberer vibrasjoner fra høyhastighets spindelrotasjon og verktøyskjæring for å undertrykke resonans. Med godt kontrollert vibrasjon følger verktøyspissbevegelsen den teoretiske banen mer nøyaktig, arbeidsstykkets overflatefinish forbedres og konturnøyaktigheten øker. For presisjonsmaskinering av former, optiske deler og halvlederkomponenter blir fordelen med vibrasjonsreduksjon spesielt merkbar.
Når det er sagt, varierer størrelsen på nøyaktighetsøkningen med arbeidsforholdene. I vanlige verksteder med ustabil temperatur øker bytte til granittbaser vanligvis nøyaktigheten for repetert posisjonering og konturnøyaktighet med 30 % til 50 %. I temperaturkontrollerte verksteder for ultrapresisjons-CNC kan den stabile nøyaktighetsforbedringen overstige 60 %, noe som muliggjør konsistent submikrometermaskinering. Det bør bemerkes at granittbasen fungerer som grunnlaget for bedre presisjon. De endelige maskineringsresultatene er fortsatt avhengige av høykvalitets føringer, lineære motorer, presisjonsgitter og riktig montering. 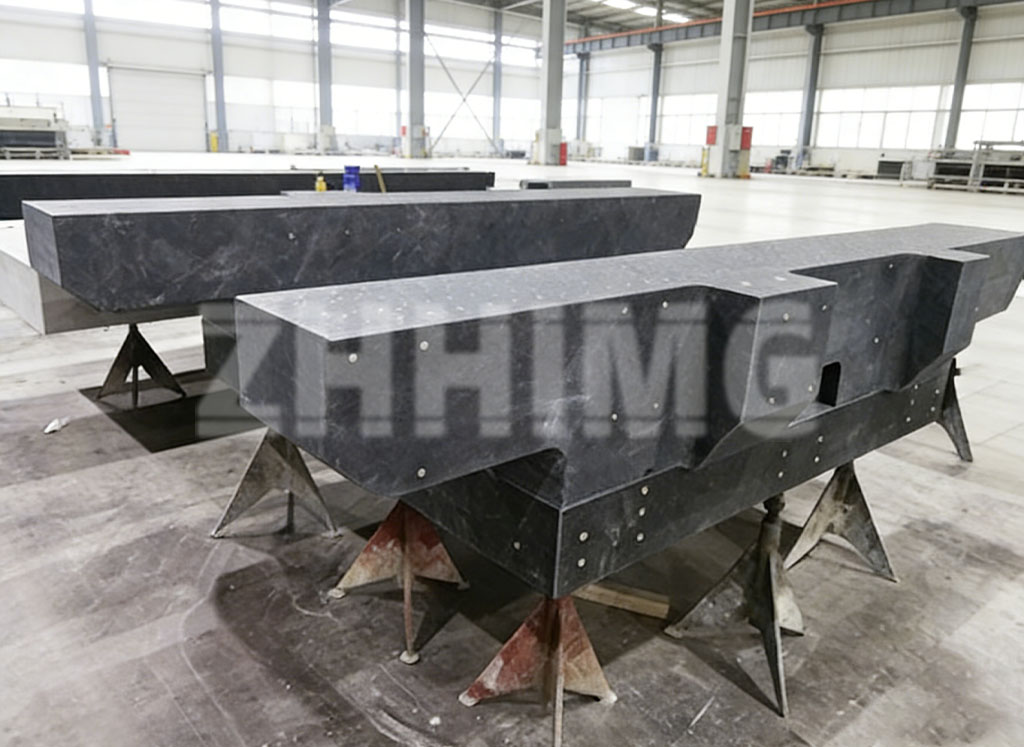
Utover umiddelbare nøyaktighetsgevinster er langsiktig stabilitet et annet høydepunkt med granittbaser. Fullstendig aldret granitt har frigjort indre spenninger. I motsetning til støpejern kryper den knapt over tid. Basens geometriske form forblir konsistent selv etter mange års drift. Presisjon degraderes mye saktere enn konvensjonelle metallbaser, noe som reduserer vedlikeholds- og rekalibreringskostnader i senere servicefaser.
ZHHIMG er utstyrt med moden teknologi for produksjon av granittkomponenter og komplette internasjonale måleverktøy for inspeksjon, og leverer spesialtilpassede integrerte granittbaser og gantryrammer for ulike CNC-maskiner, alt fra små presisjonsgraveringsmaskiner til store gantry-CNC-systemer. Flere og flere produsenter av presisjonsutstyr tar i bruk granittbaseløsninger. De utnytter materialets naturlige fysiske fordeler for å redusere termiske feil og vibrasjonsfeil ved kilden og frigjøre CNC-utstyrets fulle maskineringspotensial.
Publisert: 18. september 2026