
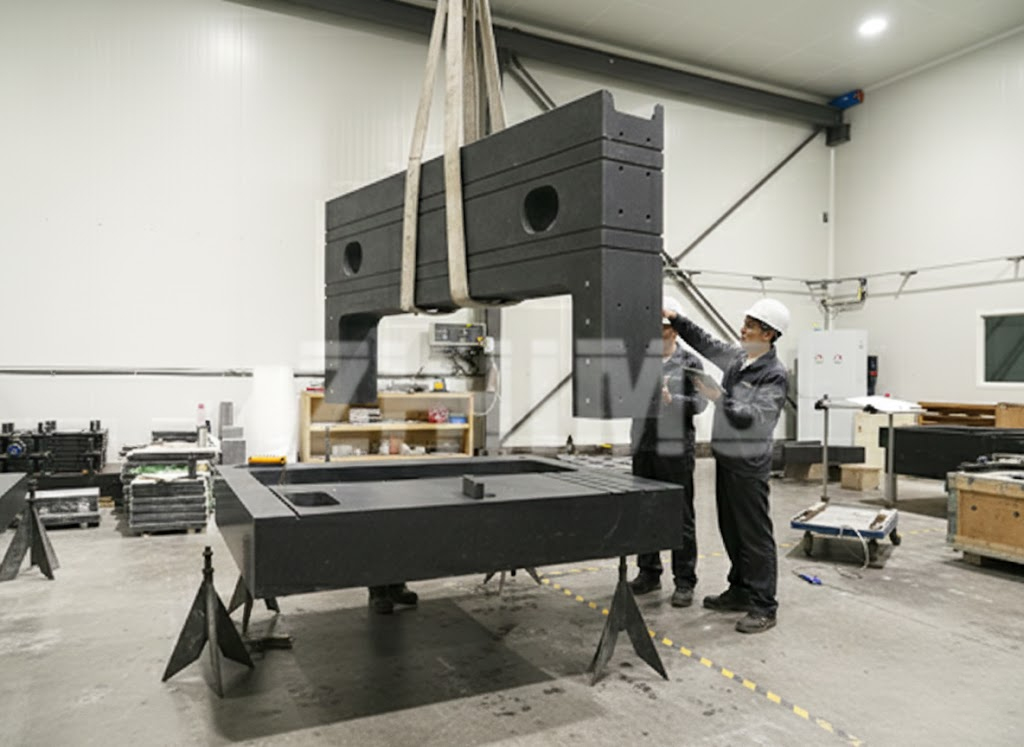
Referanseflaten alt annet bedømmes mot
I et metrologilaboratorium eller en presisjonsmonteringscelle er granittoverflateplaten hovedreferansen. Hver høydemåler, hver indikator, hver CMM-verifisering og hver førstegangskontroll arver sin nøyaktighet fra den ene overlappede steinoverflaten. Velg platen riktig, og hele målekjeden din står på solid grunn; velg den bare etter pris, og ingen nedstrømsinstrumenter kan gjenopprette feilen.
Denne veiledningen er skrevet for laboratorieledere, kvalitetsingeniører og kalibreringsteknikere som søker etter engranitt overflateplate 00 klasse, engranitt overflateplate DIN 876eller relaterte granittmåleverktøy som engranitt firkantet linjaleller rett kant – og som trenger at platen faktisk skal fungere i daglig bruk, ikke bare på papiret.
Trinn 1: Velg karakteren som passer til oppgaven
Granittplater graderes etter flathetstoleranse over diagonalen, og hver karakter er omtrent dobbelt så stor som toleransen til den ovenfor:
| Oppgave | Typisk karakter | Hvorfor |
|---|---|---|
| Primære standardlaboratorier, kalibreringssenter | Grad 000 / Laboratoriegrad AA | Fungerer som referanse for verifisering av plater av lavere kvalitet og instrumenter av høy kvalitet |
| Måleinstrumentlaboratorier, CMM-omgivelsesreferanse, målearbeid | Grad 00 / Inspeksjonsgrad A | Arbeidshestens nøyaktighet for dimensjonsinspeksjon og kalibreringsrutiner |
| Produksjonsinspeksjon, bruk i verkstedet | Grad 0 / Verktøyrom Grad B | Økonomisk samtidig som den støtter pålitelig go/no go og sammenligningsarbeid |
| Oppsett, merking, generell montering | Trinn 1–2 | Flat nok for oppgaver med rissing, tilpasning og montering av nullpunkt |
Spesifiser standarden eksplisitt –DIN 876(Tyskland),ASME B89.3.7(USA),GB/T 20428(Kina) eller JIS – fordi karakteretiketter alene ikke kan brukes om hverandre i dokumenter. Hvis innkommende tegninger fortsatt siterer Federal GGG-P-463c AA/A/B, be leverandøren om å tilordne dem til gjeldende standardversjon.
Trinn 2: Størrelse, tykkelse og støtte
- Arbeidsområde, ikke totalstørrelse.La det være margin utover den største delen du skal måle; en vanlig regel er en arbeidssone som er minst 100–200 mm større enn delens omslutning på hver side.
- Tykkelsen følger spennvidden.Større plater trenger proporsjonalt tykkere seksjoner (eller ribbede/boksede design) slik at egenvektnedbøyningen holder seg innenfor toleransen for helling mellom støttene.
- Trepunktsstøtte er geometriankeret.Kvalitetsplater hviler på tre herdede, gjengede støtter (med valgfri nivellering), slik at den sertifiserte flatheten er reproduserbar etter flytting. Større plater legger til lastfordelingsputer – men referansegeometrien er alltid definert på de tre primære punktene.
- Stå og isolasjon.For metrologilaboratorier, kombiner platen med et stivt stålstativ og, der gulvvibrasjoner er viktige, vibrasjonsisolasjonsfester – platen og støttesystemet danner én nøyaktighetsenhet.
Trinn 3: Overflate- og innsatsalternativer for monteringsbruk
I presisjonsmonteringsceller er platen mer enn et referanseplan:
- Lappede vs. ferdigbehandlede overflater:overlappede (findreide matte) overflater for målearbeid; polerte områder der tetting eller glidende kontakt er nødvendig.
- Rustfrie gjengede innsatserFor klemmeinnretninger og stoppputer – posisjons- og momentbelastninger bør deklareres på tegningen, slik at innsettingssonene er konstruerte, ikke improviserte.
- T-spor og avsatserfor fiksturering i montering og laserlayouter.
- Blyriller / dreneringder kjølevæske eller rengjøringsvæsker brukes.
Fullfør settet: Granitt firkantede linjaler og rette kanter
En plate fungerer sjelden alene. Kalibreringsteam bestiller vanligvis granittmåleserien samlet fra én leverandør, slik at materialer, standarder og sertifikater er konsistente:
- Granitt firkantede linjaler(kvadrater) – kontroll av vinkelrettheten til maskinakser og arbeidsstykker, vanligvis i henhold til toleransefeltene i DIN 876.
- Rette kanter i granitt / rette linjaler— verifisering av retthet over lange spenn, ofte med overlappende smale flater og sertifikatsporbare profiler.
- Granittparalleller, vinkelplater og masterkuber— støttespillere for oppsett- og verifiseringsoppgaver.
Når man evaluerer enleverandør av granitt firkantet linjal or leverandør av rett linjal i granitt, still de samme spørsmålene som for plater: hvilken standard styrer toleransen, hvilket instrument produserte sertifikatet, og er kalibreringen sporbar.
Smertepunktene vi designer mot
- Vibrasjon:Granittens høye demping pluss skikkelige stativ og isolasjonsfester holder avlesningene stabile i nærheten av presser, CNC-maskiner og travle gulv.
- Termisk deformasjon:Granitt utvider seg bare 5–8 µm/m·°C (omtrent en fjerdedel av stål), så temperatursvingninger i laboratoriet endrer knapt referansegeometrien.
- Presisjonsdrift:Uten historie med støpepåkjenninger beholder en overlappet granittplate sin sertifiserte flathet i årevis – etterslipingsintervallene er lange og forutsigbare.
- Ustabil monteringsdatum:Innsatser, avsatser og referanseflater som er ferdigbehandlet koplanært med platen, gir festeanordninger én entydig null.
- Renslighet:Granitt er rustfri og avgir ikke gass – kompatibel med montering i renrom og er enkel å tørke av med isopropylalkohol.
Hvor disse platene går på jobb
ZHHIMG®-plater og granittmåleverktøy brukes i metrologilaboratorier, CMM-produksjon, halvlederutstyr, lasersystemer, AOI- og industriell CT- og XY-bord, samt inspeksjonslinjer for litiumbatterier og elektronikk – overalt hvor et stabilt, slitasjefritt referanseplan fortjener sin plass.
Hvorfor kjøpere velger ZHHIMG®
- Materiale:«Jinan Qing» svart granitt, tetthet ≈ 3100 kg/m³, fin, ensartet korning for kantintegritet og lang levetid på den overlappende overflaten.
- Miljø:konstant temperatur og fuktighet, støvkontrollerte verksteder for lapping, montering og sluttinspeksjon.
- Kapasitet:storformatsliping og -lapping, skjæreinnsats- og T-spormaskinering, integrering av metalldeler og komplette stativ-/monteringspakker.
- Måleteknikk:Komplett internt inspeksjonsutstyr med kalibrerte, sporbare instrumenter; hver plate leveres med en dokumentert inspeksjonsrapport.
- Erfaring med standarder:DIN 876, ASME B89.3.7, GB/T 20428 og JIS – pluss ISO 9001 / ISO 14001 / ISO 45001-sertifiserte styringssystemer.
Legitimasjon du kan bekrefte
- ISO 9001-, ISO 14001- og ISO 45001-sertifiseringer og CE-dokumentasjon.
- Internasjonalt registrerte varemerker og patenter på presisjonsgranittprodukter.
- Samarbeid med universiteter og provinsielle metrologiske institutter for kalibrering og verifisering.
- Langtidskunder innen måleutstyr, halvledere, lasere og inspeksjonsutstyr i Europa, Nord-Amerika og Asia.
Send tegning for tilbud
ZHHIMG®produserer granittoverflateplater, granittfirkantlinjer, rette kanter og spesialtilpassede granittmonteringer etter kundens spesifikasjoner. Tre måter å starte på:
- Send tegning for tilbud:Skjærstørrelse, kvalitet/standard og skjæreoppsett (en skisse er nok til å starte) – vi svarer med en produksjonsbarhetsvurdering og et tilbud innen få virkedager.
- Be om teknisk datablad:be om materialdata, toleransetabeller for kvalitet og lister over standardstørrelser.
- Bestill en videorevisjon:Få en omvisning i vårt verksted for konstant temperaturmåling og måleteknikklaboratorium direkte, eksternt.
Bla gjennom hele utvalget vårt avgranitt overflateplateroggranitt måleinstrumenter, eller lær om vårepresisjonsgranittegenskaper.
Publisert: 28. september 2026