
1. Forskjell i råmaterialestandard: blandet stein med lav tetthet vs. siktet ren svart granitt med høy tetthet
Vanlige granittdeler på markedet bruker stort sett blandede steinmaterialer med ujevn opprinnelse, blandede mineralkorn og gjenværende løs tekstur. Noen produsenter bruker til og med marmorerstatningsmaterialer for å redusere kostnadene. Slike materialer har lav tetthet, ujevn indre struktur, høy vannabsorpsjon og dårlig temperaturbestandighet. Selv om de kan poleres for å oppfylle grunnleggende flathetsstandarder, er de utsatt for mikrodeformasjon og nøyaktighetsavvik etter langvarig bruk.
Alle stabile granittkomponenter av utstyrskvalitet bruker strengt ren svart granitt med høy tetthet, stabil mineralfase og kompakt kornstruktur. Råsteinen siktes lag for lag for å eliminere løse årer, porøse seksjoner og myke urenheter. Den totale tettheten er jevn og overgår langt vanlige steinmaterialer, noe som gir grunnleggende strukturell stivhet og langsiktig geometrisk stabilitet for presisjonsutstyr.
2. Forskjell i behandling av intern stress: ingen aldringsbehandling vs. flertrinns stresslindring i aldring
De fleste vanlige granittprodukter gjennomgår bare enkel kutting og overflatesliping uten profesjonelle spenningsavlastningsprosedyrer. Steinen beholder massive indre spenninger som dannes under gruvedrift og bearbeiding. Etter installasjon og bruk, påvirket av temperaturforskjeller i verkstedet og mekaniske vibrasjoner, frigjøres restspenningen sakte, noe som resulterer i usynlig vridning, demping av flathet og ustabile måledata.
Granittkomponenter av utstyrskvalitet må gjennomgå standardisert flertrinns aldringsbehandling, inkludert naturlig plasseringsaldring og simulert vibrasjonsaldring. Den langsiktige spenningsfrigjøringsprosessen eliminerer fullstendig intern ubalansert spenning, noe som sikrer at den strukturelle geometrien forblir uendret over lang tid, selv i kontinuerlige vibrasjons- og temperaturendrende arbeidsmiljøer.
3. Forskjell i produksjonsmiljø: vanlig verkstedbehandling vs. presisjonsverksted med konstant temperatur og vibrasjonsisolasjon
Vanlig granittbearbeiding utføres i vanlige industrielle verksteder uten konstant temperaturkontroll og vibrasjonsisoleringstiltak. Jordvibrasjoner, luftstrømsvariasjoner og temperaturdrift vil forårsake subtile feil i slipeprosessen. Disse skjulte feilene kan ikke sees visuelt, men vil kontinuerlig påvirke utstyrets driftsnøyaktighet under faktisk bruk.
Profesjonell granittbehandling, montering og testing av utstyr utføres i et profesjonelt, støvfritt verksted på 10 000 kvadratmeter med konstant temperatur og fuktighet. Det supertykke, harde betonggulvet og de omkringliggende antivibrasjonsgrøftene isolerer effektivt eksterne vibrasjonsforstyrrelser. Utstyrt med stillegående systemer opprettholder hele verkstedet et stabilt presisjonsmiljø, noe som sikrer at prosesseringsnøyaktigheten og testdataene for hver komponent er sanne, effektive og repeterbare. 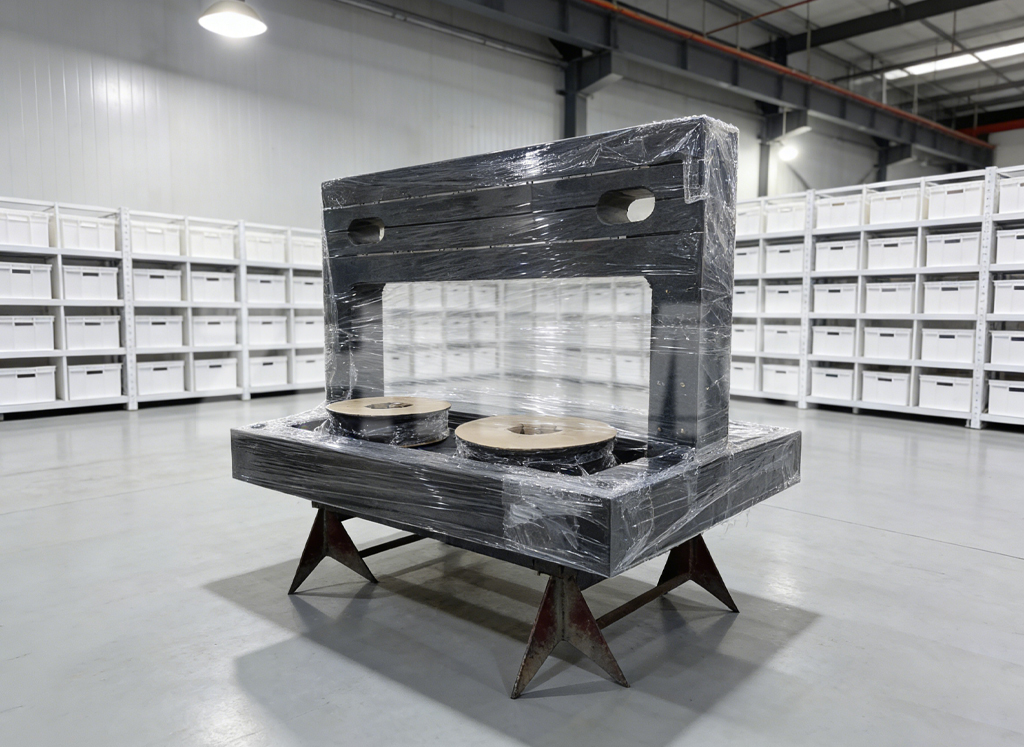
4. Forskjell i teststandard: enkel deteksjon vs. fullstandard sporbar presisjonskalibrering
Vanlige granittprodusenter bruker bare enkle måleverktøy for planhetsinspeksjon, og mangler systematiske presisjonstestelementer. Testdataene har ingen autoritativ kalibreringskilde og kan ikke spores, noe som resulterer i inkonsekvent produktnøyaktighet og upålitelig batchstabilitet.
Granittkomponenter av utstyrskvalitet bruker testutstyr i verdensklasse, inkludert tyske Mahr-målere, japanske Mitutoyo-presisjonstestere, sveitsiske WYLER elektroniske nivellerere og britiske Renishaw-laserinterferometre. Alle deteksjonsdata er kalibrert av nasjonale og provinsielle metrologiske institusjoner og er i full overensstemmelse med globale vanlige standarder som DIN, ASME, JIS, GB og BS. Komplette sporbare testsystemer sikrer at hver presisjonsindeks for produktet er sann, stabil og internasjonalt anerkjent.
5. Forskjell i teknisk håndverk: kun mekanisk sliping vs. manuell nanopresisjonspolering + standard profesjonell opplæring
Vanlig granittbearbeiding er utelukkende avhengig av mekanisk sliping, og mangler fin manuell korrigering og erfaringsbasert feilkompensasjon. Prosessen er enkeltstående og kan ikke eliminere små strukturelle defekter forårsaket av forskjeller i steintekstur.
Profesjonell granittproduksjon av utstyrskvalitet kombinerer høypresisjons CNC-utstyr og flere tiår med erfaring fra manuell polering. Alle teknikere får langsiktig standardisert opplæring i globale metrologiske standarder. Erfarne poleringsmestre kan nøyaktig kontrollere materialfjerning på mikronivå, og oppnå en presisjon i flathet på nanonivå som ren mekanisk prosessering ikke kan oppnå, noe som forbedrer stabiliteten og konsistensen til avanserte presisjonskomponenter betraktelig.
6. Forskjell i fabrikkkvalifisering og FoU: usertifiserte små verksteder vs. standardiserte internasjonale high-end-produsenter
Vanlige granittforedlingsfabrikker mangler komplette internasjonale sertifiseringer for styringssystemer og uavhengige immaterielle rettigheter, med ustabil prosessstyring og intet standardisert kvalitetskontrollsystem.
Som en ledende produsent av ultrapresisjonsgranitt og presisjonskomponenter med ISO9001-, ISO14001-, ISO45001- og CE-sertifiseringer, har ZHHIMG mer enn 20 internasjonale patenter og varemerker registrert i Europa, Amerika og Sørøst-Asia. Selskapet har et langsiktig og dyptgående samarbeid med verdenskjente universiteter og metrologiske institusjoner, og optimaliserer kontinuerlig prosesseringsteknologi og testmetoder. Standardisert bedriftsledelse, strenge kvalitetspolicyer og kundeorienterte nullbedragsforpliktelser sikrer at alle leverte produkter opprettholder konsistent presisjonsytelse på høyt nivå.
7. Forskjell i applikasjonsytelse: kortsiktig flathet vs. langsiktig stabil referanseytelse
Vanlige granittdeler kan bare oppfylle midlertidige krav til flathet og er kun egnet for lavpresisjonsdeteksjon og vanlige mekaniske støttescenarier. De kan ikke tilpasse seg høypresisjonsfelt som halvledere, ultrapresisjonslaserbehandling og ny energitesting.
Utstyrskvalitets stabile granittkomponenter er spesialutviklet for ultrapresisjonsindustrielle scenarier, og brukes mye i CMM-koordinatmålemaskiner, AOI optisk inspeksjon, røntgendeteksjon, halvlederutstyr, lineære motorplattformer, presisjonslaserutstyr og nytt energitestutstyr. De opprettholder ultrahøy stabilitet, vibrasjonsmotstand og presisjonsbevaring over lang tid, og blir den uunnværlige presisjonsstandarden for moderne ultrapresisjonsindustri.
Konklusjon
Gapet mellom vanlige granittdeler og stabile granittkomponenter av utstyrskvalitet gjenspeiles ikke i overflatens flathet, men i råmaterialekvalitet, spenningsbehandling, produksjonsmiljø, sporbarhet av testing, teknisk håndverk og standardisert fabrikkstyrke. For produksjon av høykvalitets presisjonsutstyr kan kun strengt screenet, fullstendig aldret, presist testet og profesjonelt bearbeidet granitt av utstyrskvalitet sikre langsiktig stabil drift av presisjonsutstyr.
Som en produsent av ultrapresisjonskomponenter i verdensklasse, overholder ZHHIMG alltid strenge standarder for presisjonsproduksjon, eliminerer dårligere vanlige steinmaterialer fra kilden, og gir globale kunder virkelig høystabilitet, presisjonsstrukturdeler og målestandarder i granitt av utstyrskvalitet.
Publisert: 10. august 2026