
Etter at presisjonskomponenter i granitt er ferdigslipt, kan ikke høy nøyaktighet oppnås jevnt og trutt bare ved direkte montering. Referanseavdrift og planhetsskader som oppstår under hele maskinmonteringsfasen i mange prosjekter, er ofte ikke forårsaket av utilstrekkelig kvalitet på selve steinen, men av feil operasjoner under monteringen. I motsetning til stål og støpejern har granitt høy sprøhet og er følsom for konsentrerte lokale belastninger. Referanseoverflaten når presisjon på nanonivå; upassende fastspenning, ujevn kraft eller uforsiktig rengjøring kan føre til irreversibelt tap av nøyaktighet.
Forberedelser til montering er det første trinnet som lett overses av mange ingeniører. Monteringsarbeidet bør ikke starte umiddelbart etter utpakking. Granittkomponenten må hvile inne i monteringsverkstedet for temperaturutjevning, slik at steinens temperatur samsvarer fullt med omgivelsestemperaturen. Hvis det er en temperaturforskjell mellom steinen og omgivelsene, vil langsom termisk utvidelse og sammentrekning etter montering skape skjult belastning inne i hele maskinen. Grundig rengjøring er også nødvendig. Ikke tørk av referanseflater med vanlig bomullsgarn eller harde skraper. Rester av rusk og metallstøvpartikler på monteringsflater vil presses inn i bakken når de er festet, noe som etterlater permanente riper og skader referanseplanet. ZHHIMG tilbyr spesielle rengjøringsartikler og bruksanvisninger med leverte produkter for å unngå slike tidlige risikoer.
Posisjonerings- og klemmeløsninger er de viktigste kontrollpunktene for montering av granitt. Stive inventar skal aldri brukes til å klemme steinkanter eller referansearbeidsflater direkte tett. Granitt har utmerket kompresjonsmotstand, men svak skjær- og slagmotstand. Kraftig ettpunktsklemming utløser lett usynlige mikrosprekker som gradvis utvider seg over tid og forårsaker referansedeformasjon. Moden industripraksis bruker mykkontaktstøtter med jevnt fordelte flerpunktsstøttestrukturer for å fordele belastninger, og holde granitten i en fri og avslappet tilstand uten å introdusere ekstra monteringsbelastning. Plasseringen av alle støttepunkter må forhåndsberegnes for å unngå overhengende seksjoner og forhindre bøyedeformasjon forårsaket av egenvekt.
Festing krever også en gradvis prosedyre. Når granittkomponenter er koblet sammen med metallbaser, føringsskinner og luftlagerenheter, kan ikke bolter strammes til fullt moment på én gang. Diagonal trinnvis stramming bør benyttes, der momentet påføres trinnvis mens endringer i flathet kontinuerlig overvåkes. Metaller og granitt har forskjellige termiske ekspansjonsegenskaper. Kompensasjonsstrukturer må reserveres i designfasen for å forhindre gjensidig trekking mellom de to materialene under temperaturvariasjoner, noe som påfører granitten kontinuerlig ekstra belastning. Det er forbudt å tvinge eller skyve referansedeler til granitt for å justere monteringshullene under montering, da slik brutal justering låser restspenning inne i steinen.
Miljøvern under montering er uunnværlig. Selv utenfor et målerom med konstant temperatur bør monteringssonen holdes støvfri for å unngå at slipeavfall og metallspon faller ned på referanseflater. Fleksible slynger må brukes med forhåndsdesignede løftepunkter under håndtering og løfting; ståltau kan ikke berøre steinoverflater direkte for å forhindre avskalling og kantskader. For granittplattformer som krever montering av luftlagermoduler og optiske komponenter, bør personell unngå å tråkke direkte på referansearbeidsflater. Hvis tilgang er obligatorisk under arbeidsforhold, må det legges spesielle beskyttelsesmatter for å fordele kroppsvekten og forhindre lokal overbelastning. 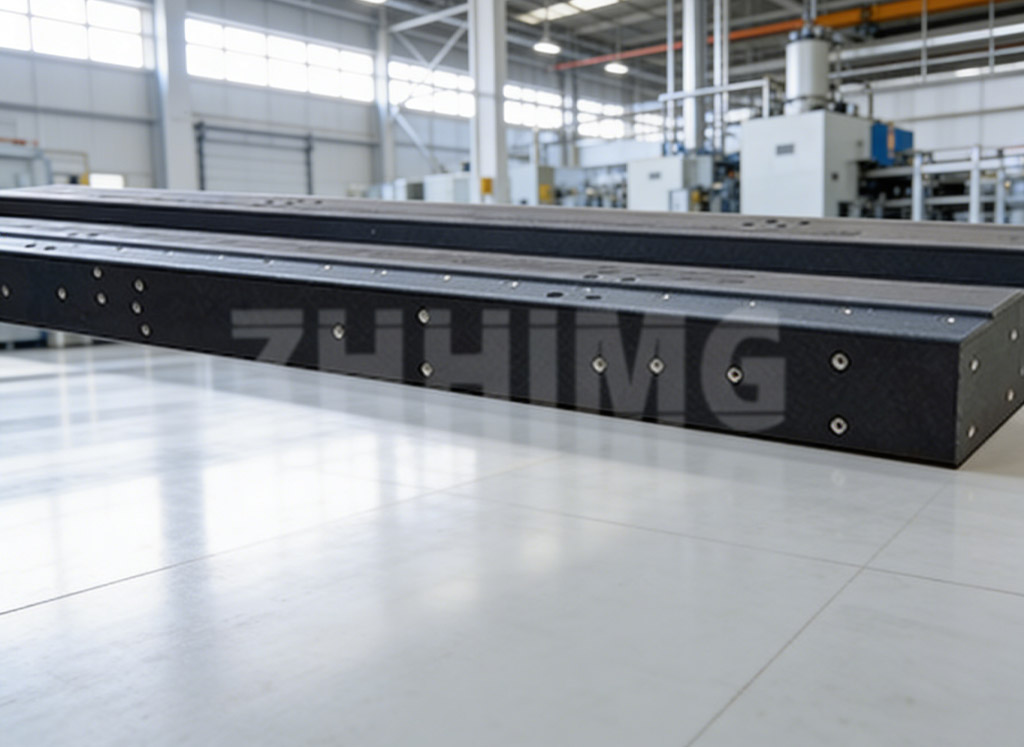
Fullført montering betyr ikke umiddelbar igangkjøring. En hvile- og reinspeksjonsfase må reserveres. Etter at alle kontakter er helt festet, hviler monteringen en stund for å frigjøre midlertidig spenning som genereres under monteringen, etterfulgt av ny måling av flathet og retthet ved hjelp av høypresisjonsinstrumenter. Hvis det oppdages nøyaktighetsavvik, kan det ikke korrigeres ved å stramme boltene med makt. Demontering er nødvendig for å inspisere støtte- og monteringsforhold og justere monteringsskjemaet på nytt. Mange kunder skynder seg å sette utstyr i drift og hopper over hvile og retesting. Referansedeformasjon oppdages bare under fullstendig igangkjøring av maskinen, noe som fører til ekstremt høye etterarbeidskostnader.
Kort sagt, kjerneprinsippet for montering av presisjonskomponenter i granitt er å minimere ytre kraftforstyrrelser og unngå ekstra stress. Granitt gir enestående dimensjonsstabilitet bare når den er fri for urimelige ytre krefter og skader på harde overflater. Fra konstant temperatur og fleksibel støtte, til trinnvis festing og inspeksjon etter ferdigstillelse, beskytter hver monteringsdetalj steinens iboende høypresisjonsstandard. ZHHIMG bygger på rik erfaring fra en rekke prosjekter og gir monteringsanbefalinger i henhold til kundenes utstyrstegninger før produktlevering, noe som hjelper kundene med å bevare presisjonen under montering og garantere stabil langsiktig drift av komplette maskiner.
Publisert: 14. september 2026