
I flere tiår var støpejernsoverflateplater den vanlige standarden for verkstedinspeksjon og utstyrskalibrering. Selv om støpejern oppfyller grunnleggende målekrav, møter det åpenbare ytelsesgrenser etter hvert som industrien går over mot presisjon på nanometernivå. Måleteknikkgranittoverflateplater har gradvis blitt det foretrukne alternativet for avansert måleteknikk, og bryter gjennom mange av de iboende ulempene med tradisjonelle støpejernsplattformer.
1. Iboende materialfeil ved støpejernsplattformer
Støpejern er avhengig av metallstøping og aldringsbehandling for å stabilisere geometrien. Metallmaterialer er imidlertid følsomme for temperatursvingninger. Termisk ekspansjon vil bøye platen og føre til usikkerhet i måleresultatene. Støpejern er også magnetisk og utsatt for rust; fuktighet i verkstedet og skjærevæske kan korrodere referanseoverflaten, noe som skaper groper og påvirker flatheten. Regelmessig skraping og vedlikehold av rustbeskyttelse tar mye tid og arbeid.
Intern støpespenning er et annet vedvarende problem. Selv etter aldring kan restspenningen sakte avta over flere år, noe som forårsaker langsom deformasjon av platen. I ultrapresisjonsscenarier som halvlederinspeksjon, femtosekundlasermåling og CMM-kalibrering, er slik subtil deformasjon nok til å ugyldiggjøre måledataene.
2. Hvorfor granitt overgår støpejern som måledata
ZHHIMG svart granitt med høy tetthet har en kompakt krystallstruktur med ultralav termisk ekspansjon. Temperaturendringer skaper langt mindre geometrisk forvrengning sammenlignet med støpejern. Materialet er ikke-magnetisk og korrosjonsbestandig, immun mot rust og erosjon fra skjærevæske. Ingen rustbeskyttelsesbelegg eller hyppig skraping ved vedlikehold er nødvendig.
I motsetning til støpejern absorberer god granitt mindre vibrasjoner i stedet for å reflektere dem. Denne egenskapen stabiliserer referanseoverflaten i miljøer med maskinvibrasjoner. Råmaterialets tetthet og indre homogenitet er kritiske her; lavkvalitetsmarmor kan ikke gjenskape disse egenskapene. ZHHIMG velger strengt kvalifiserte granittemner og unngår løs stein med lav tetthet som mange billige leverandører bruker.
3. Bearbeiding og presisjonstakforskjell
Støpejerns flathet er begrenset av manuell skraping og metalldeformasjon. Den høyest oppnåelige nøyaktigheten kan ikke nå nanoskala-benchmarkkrav. Granittoverflateplater bruker kombinert prosessering: stort slipeutstyr pluss flere tiårs erfaring med masterpolering. Den ferdige referanseoverflaten kan oppnå nanometerflathet, noe som tilfredsstiller de strenge datakravene til optisk inspeksjon og høypresisjons lineære motorplattformer.
Store støpejernsplattformer medfører også tung vekt og oksidasjonsproblemer under støping og maskinering. For store datastrukturer er det lettere å opprettholde stabil geometri i granitt etter bearbeiding. 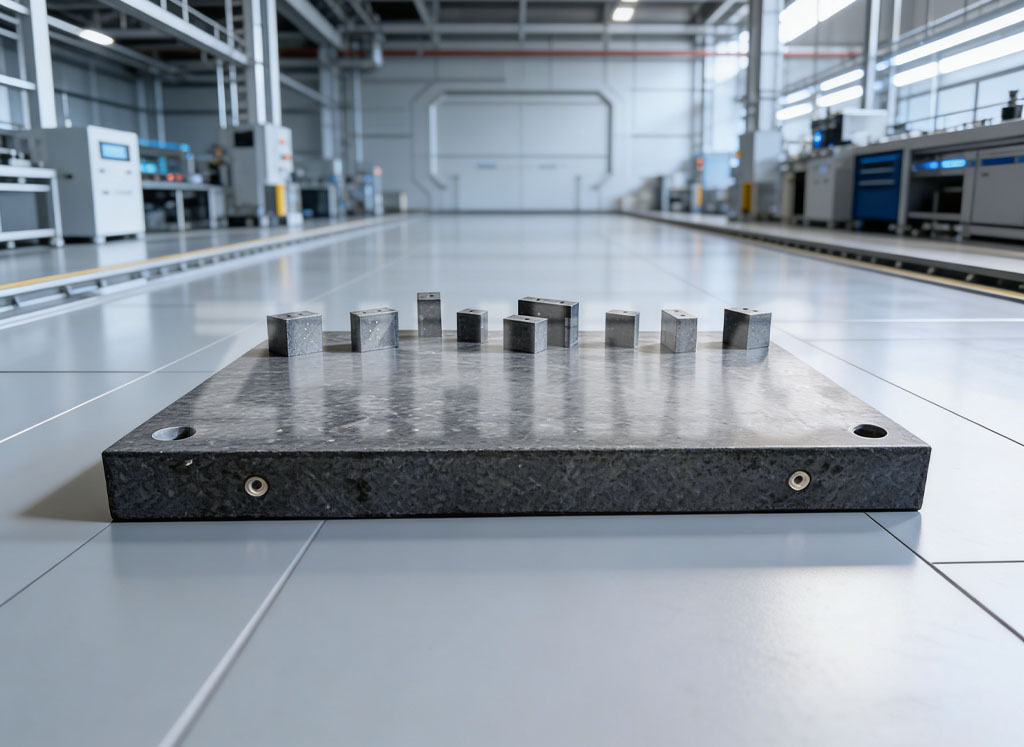
4. Praktisk anvendelsesgrense for erstatning
Granitt er ikke en universell erstatning for alle støpejernsplattformer. For tunge maskineringsarbeidsstasjoner der hyppig slag og metallskjæring forekommer, har støpejern fortsatt sin plass. Men for rene metrologiske oppgaver: dimensjonsverifisering, instrumentkalibrering, optisk inspeksjon og presisjonsmontering, blir granitt et bedre valg.
Mange produsenter oppgraderer målerommet sitt ved å erstatte gamle støpejernsplater med granittnullpunkter. Bryteren reduserer direkte feilkilder som termisk deformasjon, rust og magnetisk interferens, noe som forbedrer repeterbarheten av målingen.
Konklusjon
Støpejernsplattformer er fortsatt praktiske for vanlige verkstedoppgaver. Men for høypresisjonsmåling overvinner granittoverflateplater svakhetene ved termisk drift, rust og magnetisme i støpejern. Med stabile fysiske egenskaper og en ultrafin overflate fungerer ZHHIMG-granittmålingsplater som pålitelige høykvalitets referanser for halvleder-, presisjonslaser- og koordinatmålingssystemer, og erstatter i økende grad støpejern for avansert presisjonsmåling.
Publisert: 29. september 2026