
I produksjonen av ultrapresisjonsutstyr tilskriver mange maskinens kjernepresisjon til materialstabilitet og maskineringspresisjon, men overser den avgjørende effekten av "overflatetilpasningsnøyaktighet" på den generelle ytelsen. Presisjonskomponenter i granitt fungerer som kjernebenchmarks for avansert halvleder-, laserinspeksjons- og metrologiutstyr. Utover de iboende materialfordelene med lav deformasjon og sterk vibrasjonsdemping, er de sterkt avhengige av dedikerte, raffinerte overflatebehandlingsprosesser. Overlegen overflateteknologi kan løse skjulte problemer som er vanlige i presisjonsmontering, for eksempel virtuell kontakt, kantforvridning, spenningsklemmepunkter og ujevne monteringshull, noe som muliggjør en høy grad av samsvar mellom granittdeler og den komplette maskinstrukturen.
Vanlig steinbearbeiding har kun som mål å oppfylle dimensjonstoleranser og oppnå en blank overflate, noe som ikke kan tilfredsstille logikken bak ultrapresisjonsmontering. En granittoverflate kan se flat ut med det blotte øye etter konvensjonell sliping, men den har en rekke uordnede slipemerker, mikroskopiske bølger og soner med kantspenningskonsentrasjon på mikronivå. Slike defekter forblir ubemerket ved generell mekanisk montering. For nanopresisjonsutstyr utløser imidlertid små monteringshull direkte forskyvning av klemkraft, mikrojitter under maskindrift, avdrift i referansepunkter over lang levetid og forringelse av nøyaktigheten av repeterende posisjonering. Dette forklarer hvorfor mange rimelige granitttilbehør oppfyller dimensjonskrav, men gir ustabil presisjon på maskinen.
Kjernelogikken i ZHHIMGs raffinerte overflatebehandlingsteknologi er ikke lenger bare å "flate ut overflaten", men å oppnå mekanisk balanse og geometrisk tilpasning over hele overflaten. Utstyrt med prosesseringsmiljøer med konstant temperatur, konstant fuktighet og støvfrie prosesser, samt store slipemaskiner med høy presisjon, har fabrikken vår etablert et presisjonssystem for overflatebehandling som er forskjellig fra vanlige industristandarder. I stedet for høyhastighets massesliping, bruker vi en raffinert prosess med lavhastighets, jevn og gjentatt sliping for å eliminere retningsforskjeller i slipemønstre. Dette sikrer jevn mikroflathet på komponentens for- og bakflater, firesidige tilpasningskanter og monteringsreferanseplan, noe som fundamentalt eliminerer monteringsfeil som delvis virtuell kontakt og lokal hard kontakt.
Vi fokuserer på vanlige smertepunkter ved granittmontering, inkludert kantkollaps, konsentrasjon av kantspenning og deformasjon rundt hull, og bruker eksklusive lokale profileringsprosesser. Etter kutting og grovmaskinering har steinkanter en tendens til å utvikle skjulte mikrosprekker og akkumulert spenning. Uten raffinert behandling vil spenningen gradvis frigjøres etter montering og fastspenning og forårsake mikrodeformasjon av monteringsflater. Høypresisjons overflatebehandling, spenningsavlastende utjevning og jevn hjørneovergangsbehandling holder hvert monteringspunkt, monteringssone og tilkoblingsendeflate i en stabil og jevn mekanisk tilstand, noe som sikrer jevn kraftfordeling, tett passform og null restspenning under montering. Full overflatekontakt. For konvensjonelt bearbeidet stein er det reelle effektive monteringsområdet etter montering mindre enn 70 %. Gjenværende hull blir farer for vibrasjonsoverføring, støvopphopning og termisk deformasjon. For granittreferansedeler øker det effektive monteringsområdet betydelig etter raffinert behandling. Den monterte maskinstrukturen blir mer kompakt med jevn stivhet, fri for resonans og avdrift under høyhastighetsdrift, noe som gir stabile posisjonerings- og inspeksjonsdata. 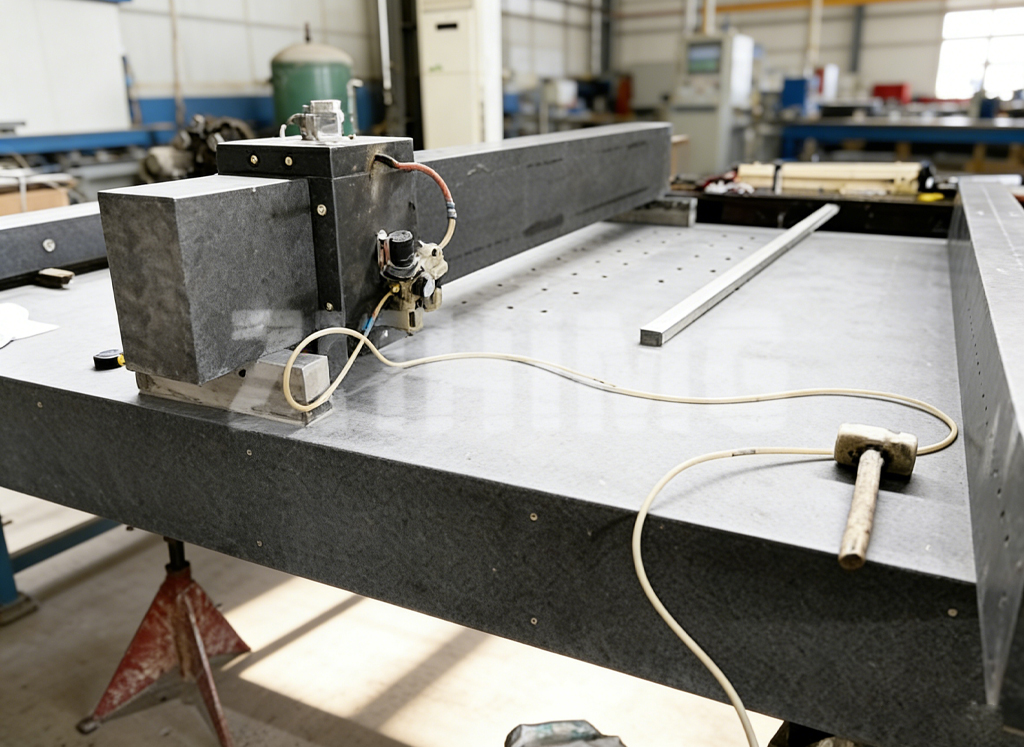
Fordelene med denne teknologien er spesielt fremtredende for ekstra lange og ekstra brede granittmaskinsenger og portalbjelker. Stor stein er utsatt for ujevn maskineringstekstur, spenndeformasjon og inkonsekvent tilpasning mellom to ender. Ved å utnytte stor tonnasje og presisjonsslipekapasitet i stor størrelse sammen med manuell etterbehandling på nanoskala, utfører ZHHIMG soneutjevning og fullspektret kalibrering for komponenter med stort spenn. Det garanterer jevn tilpasningsytelse for ekstra lange arbeidsstykker og unngår den vanlige industrifeilen med "hul midte og tett kontakt i begge ender" for store deler.
Fra sluttbrukerens perspektiv forbedrer ikke førsteklasses overflatebehandling bare monteringskvaliteten og monteringspresisjonen, men reduserer også direkte vanskeligheter med igangkjøring av utstyr, kalibreringsfrekvens og vedlikeholdskostnader. Granittstrukturer med jevn montering og stabil spenning kan beholde den opprinnelige maskinens nøyaktighet over lengre tid, og oppfyller strenge langsiktige driftskrav i halvlederrensrom, høyfrekvent laserbehandling og presisjonsmetrologiske inspeksjonsscenarier.
Kort sagt, den øvre grensen for monteringsnøyaktighet for presisjonsgranittdeler bestemmes av raffinerte overflateprosesser. Råmaterialer definerer stabilitet, mens overflatebehandling avgjør monteringskompatibilitet og langsiktig total maskinpresisjon. Med et differensiert presisjonsoverflatebehandlingssystem takler ZHHIMG ulike skjulte monteringsfeil i vanlig stein, og tilbyr mer pålitelige granittbenchmarkløsninger for globalt ultrapresisjonsutstyr med høyere monteringsstandarder.
Publisert: 14. september 2026