
Alle presisjonsverksteder har det samme stille problemet. Slipemaskinen kan få en granittoverflate til å ligge innenfor noen få mikrometers avstand. Så stopper den. Den siste strekningen – den delen som avgjør om en overflateplate er et verktøy eller en dørstopper – kan ikke skjæres av en spinneskive. Den ferdigstilles for hånd.
Det er den delen av prosessen ingen setter på et spesifikasjonsark. Hos ZHHIMG kaller vi det arbeidet til en mesterlig håndlapper. Noen av våre har stått ved samme benk i tretti år. De leser av flathet ved å føle, i mikron, før noe instrument slås på. Slik lages nanometergeometri faktisk.
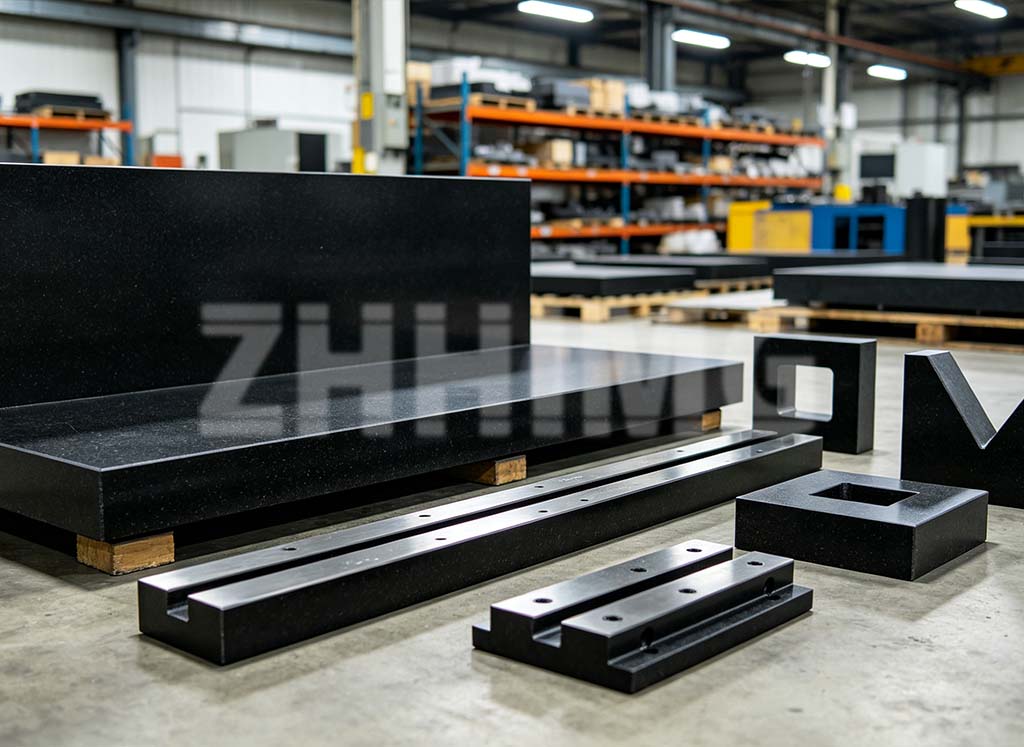
Ferdige svarte granittplater, rette kanter og vinkelblokker på ZHHIMG-anlegget – flatheten vurderes for hånd og bekreftes deretter med instrument.
Hvorfor maskiner stopper før jobben er ferdig
En slipe- eller fresemaskin fjerner materiale raskt, men den har begrensninger. Verktøyet slites. Spindelen har sin egen feil. Bordet beveger seg med varme. Et sted rundt noen få mikrometer gir ikke maskinen lenger nøyaktighet – den overfører sine egne feil til steinen.
En håndlapper gir overflaten ingen spindel, ingen varme eller programvarefeil. Bare en plate, et slipemiddel og et trent par hender. Det er derfor den endelige geometrien til en presisjonsoverflate fortsatt lages på gamlemåten. Maskinen forbereder overflaten. Hånden bestemmer finishen.
Inne i lappingrommet
Lapping ser enkelt ut, men er det ikke. Lapperen sprer et fint slipemiddel på en referanseplate og beveger arbeidsstykket i en kontrollert åttetallsform. Hvert strøk fjerner litt materiale fra de høye punktene og lar de lave være i fred. Over flere timer konvergerer overflaten mot et plan.
Det som betyr noe er ikke kraft. Det er tilbakemelding. Lapperen føler hvordan delen drar, hvor den gynger og hvor den ligger helt flatt. Den følelsen er sensoren ingen maskin har. Den er bygget over år, én overflate om gangen, helt til hånden vet forskjellen mellom en overflate som er nær og en overflate som er sann.
Hvordan tretti år føles
Våre mest erfarne håndverkere har jobbet med benken i opptil tretti år. De kan finne et høyt punkt på mikronnivå med håndflaten, lenge før det vises på en måler. Spør dem hvordan, og de sliter med å forklare det. Det er ikke et tall de leser. Det er en forskjell de føler.
Vi behandler ikke det som folkeminne. Vi behandler det som et utgangspunkt. Nye lappemakere lærer ved siden av de gamle, først på skrapfat, deretter på ordentlig arbeid, helt til hånden og instrumentet stemmer overens. Ferdigheten læres, ikke leies. Det er slik den overlever pensjoneringen til et enkelt par hender.
Hånden foreslår, instrumentet kaster
Ferdighet uten bevis er en historie. Hver kritisk overflate som forlater ZHHIMG måles på vår inspeksjonslinje, som kjører på utstyr fraMahr (Tyskland), WYLER (Sveits) og Renishaw (Storbritannia)Flathet, rettvinklethet, parallellitet og vinkel er alle registrert mot tegningen.
Hånden fullfører arbeidet. Instrumentet godkjenner eller avviser det. Ingenting sendes før tallene stemmer overens, og det er akkurat slik enpresisjons granittkomponentburde gjøre seg fortjent til sin toleranse.
Fra benken til maskinen
Dette håndarbeidet er grunnen til at en granittplate kan ligge under en koordinatmålemaskin, et waferbord eller en laserplattform og forbli en referanse gjennom hele verktøyets levetid. Overflaten er ikke bare flat på leveringsdagen. Den ble gjort flat ved å fjerne spenningene og de høye punktene som ellers ville ha festet seg senere.
Vi byggerpresisjonsgranittfor CMM-baser, optiske og halvlederplattformer, oggranittportalsystemersom bærer målehoder over store arbeidsstykker. Bak hver av dem står en lapper som tilbrakte timer på en overflate ingen hjul kunne nå.
Sertifisert, patentert og åpen for kontroll
ZHHIMG er det eneste selskapet i sektoren som har ISO 9001-, ISO 45001-, ISO 14001- og CE-sertifisering samtidig, med mer enn 20 internasjonale patenter. Vår tette, svarte granitt har en vekt på omtrent3100 kg/m³— lav porøsitet, lav termisk ekspansjon og stabil nok til å være pålitelig i flere tiår.
Arbeidet vårt brukes av selskaper som GE, Samsung og Oracle, og gjennomgås av institusjoner som National University of Singapore og nasjonale metrologiinstitutter i Storbritannia, Tyskland og USA. Når et metrologilaboratorium kontrollerer materialet, er toleransen et målt faktum, ikke et slagord. Ingen juks, ingen fortielse, ingen villeding – det har vært regelen siden den første dommen.
Presisjon er en vane, ikke en hendelse
Maskiner blir stadig bedre. Hånden holder den siste mikronen. Det er en langsom måte å jobbe på, og det er den eneste måten vi vet for å lage en overflate som en kunde kan bygge en maskin på. Håndverk er ikke et markedsføringsord her. Det er det siste trinnet i prosessen.
Hvis du trengerhåndbehandlet granittFor en målemaskin, en portal eller en maskinbase, send oss tegningen og nøyaktighetsbudsjettet. Våre ingeniører og våre lakkerere vil tilpasse kvaliteten, geometrien og finishen til jobben – og gi deg måledataene for å bevise det.
Publisert: 17. september 2026