
- Eliminer superposisjonsfeil i adapterplater og realiser enhetlig homologt nullpunkt
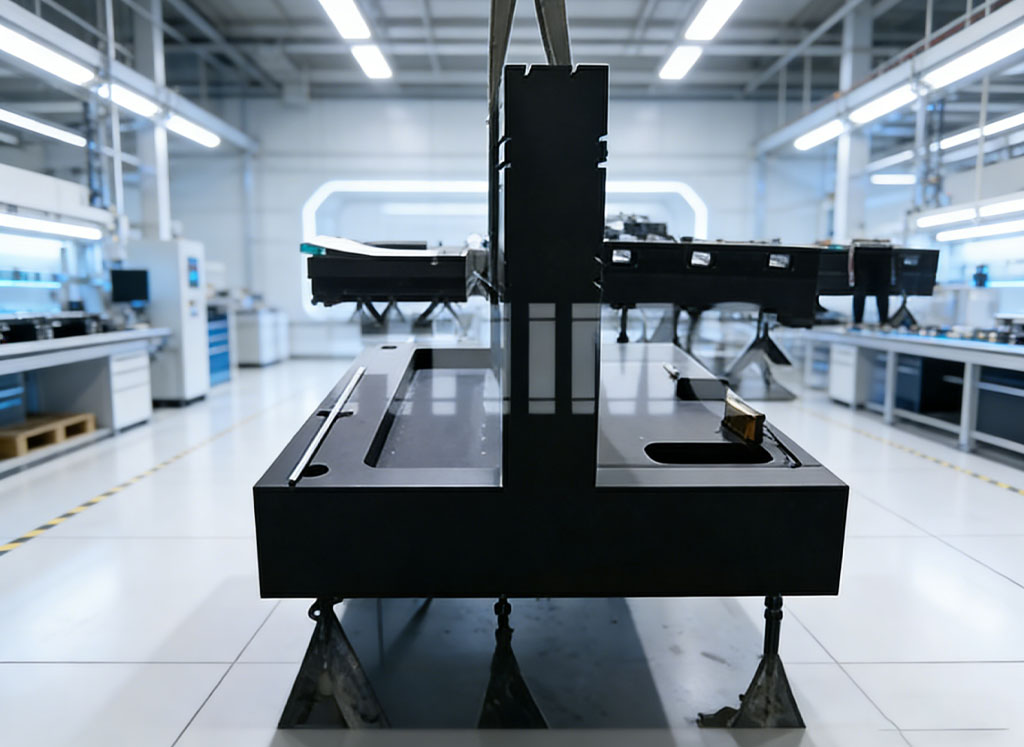
I konvensjonelle løsninger produseres basislegemer og metalladapterspor separat og monteres med bolter, noe som introduserer kombinert overflateavvik, monteringsfeiljustering og forstrammingsdeformasjon som superposisjonsfeil. Med ZHHIMG-rilleteknologi i ett stykke stammer posisjoneringsdatumet for monteringssporene og hoveddatumflaten til den vertikale basen fra samme granittsubstrat med fullt homologe referanser, og det er ikke behov for ekstra metalladaptere. Sporposisjonstoleranse og sporveggvinkelretthet dannes i én omgang sammen med basisdatumet, noe som reduserer Abbe-feil betraktelig. Det er spesielt egnet for utstyr med høy følsomhet, som bildemåleinstrumenter og optiske AOI-inspeksjonsenheter, og forbedrer geometrisk nøyaktighet betydelig etter komplett maskinmontering.
- Unngå spenningskonsentrasjon fra delte forbindelser og forbedre den generelle strukturelle stivheten
Granitt er et sprøtt materiale. Når separate metalladaptere festes med bolter, har boltmomentet en tendens til å generere lokal spenning ved kontaktpunktene. Under vekslende langvarige belastninger kan det oppstå spenningsforvrengning eller til og med skjult steinsprekker. Endelt rilling integrerer monteringsgrensesnitt inne i granittunderlaget; kraften fordeles jevnt over hele basen uten bindingsgrensesnitt mellom ulike materialer. Kombinert med svart granittunderlag med høy tetthet forbedres den generelle stivheten ytterligere. Lokal mikrodeformasjon forekommer sjelden under dynamisk støt med høy hastighet og kontinuerlige arbeidsforhold med tung belastning for bedre langsiktig strukturell stabilitet.
- Synkron aldringsbehandling for spor og referansepunkt begrenser langvarig presisjonsdrift
Rilling produserer restspenninger ved skjæring rundt sporåpninger. De fleste produsenter leverer ferdige produkter rett etter rilling og finsliping. Etter levering vil spenningsutløsning føre til forskyvning av spordimensjoner og basevinkelretthet. ZHHIMG følger en komplett arbeidsflyt: grovmaskinering og rilling med slipetillegg reservert → flertrinns aldring på lager og i verksted med konstant temperatur for å frigjøre skjærespenninger fra rillingen → finsliping og manuell sliping. For store komponenter utføres langsiktig naturlig spenningsavlastning på 200 000 m² produksjonssted og 20 000 m² råsteinslager. Verkstedet på 10 000 m² med konstant temperatur og konstant fuktighet isolerer miljøforstyrrelser, og sikrer sporavstand, parallellitet mellom spor og vegg og basevinkelretthet fri for tidsavhengig avdrift, og overholder langsiktige servicekrav i internasjonale metrologistandarder som DIN og ASME.
- Nanonivå-slipeoverflater reduserer arbeidsmengden for montering og igangkjøring for matchende komponenter
Mange produsenter utfører bare enkel fresing etter sporing, noe som resulterer i dårlig ruhet i sporveggen og omfattende monteringsarbeid på stedet for kundene. Utstyrt med store NT-overflateslipere og slipeteknikere med over 30 års erfaring med manuell sliping, implementerer ZHHIMG presisjonssliping for både sidevegger og bunnflater av monteringsspor for å oppnå nøyaktighet på mikronnivå. Spordimensjon, parallellitet og posisjonstoleranse inspiseres fullstendig ved hjelp av Renishaw laserinterferometre, WYLER elektroniske nivåer og andre instrumenter, hvis måleverktøy kan spores til det nasjonale metrologiske instituttet. Kunder kan montere posisjoneringsblokker, luftlagerenheter og lineære moduler direkte ved mottak av varer, kutte montering på stedet og gjentatte igangkjøringssykluser og forkorte produksjonstiden for hele maskinen.
- Integrert design støtter tilpassede krav til variert komplekst utstyr
Flere kombinasjoner av monteringsspor, posisjoneringsspor og T-spor kan produseres i henhold til tegninger, sammen med forsenkninger, innebygde gjengeinnsatser og pinnehull. Støttet av fabrikkkapasitet for 20 m lange og 100 tonns komponenter i ett stykke, kan rilling i ett stykke realiseres for små og mellomstore vertikale pidestaller for 2D-måleinstrumenter, samt ekstra store vertikale søylebaser for halvleder- og ny energiinspeksjonsutstyr. Delt skjøtmontering unngås sammen med søminduserte feil. Granittluftlagerenheter, optiske moduler og inspeksjonsverktøy kan monteres direkte på basen for å realisere ett-stopps levering og redusere kundenes anskaffelses- og administrasjonskostnader for deler.
- Fullstendig dempningsytelse beholdt for å garantere presisjon under dynamiske arbeidsforhold
Ettermonterte metalladapterspor endrer den iboende dempingsegenskapen til granitt; resonans i metalldeler har en tendens til å forsterke utstyrsvibrasjoner. Rilling i ett stykke fjerner bare delvis steinmateriale og bevarer den utmerkede vibrasjonsabsorberende kapasiteten til svart granitt fullt ut. Under høyhastighets frem- og tilbakegående bevegelse, laserpulsdrift og høyfrekvent skanning av inspeksjonsprober, avtar vibrasjonen raskt for å undertrykke resonansforstyrrelser og sikre repeterbarhet av optisk avbildning og dimensjonale måledata. Stabil posisjoneringsnøyaktighet for spormonterte enheter kan opprettholdes selv i produksjonsverksteder med ekstern vibrasjonsforstyrrelse.
- Korrosjonsbestandighet uten rust reduserer vedlikeholdskostnader i senere stadier
Alle sporene er integrert formet på granittunderlag uten risiko for rust, oksidasjon eller overflateavskalling av metalladaptere. Sporene, som utsettes for rengjøringsmidler i halvlederverksteder og ulike medier i litiumbatterianlegg, vil ikke korrodere og forurense referanseflater. Vedlikehold av rustbeskyttelsesbelegg er unødvendig. Sporene er enkle å rengjøre og har mindre sannsynlighet for å samle opp rustrester som kan forurense bevegelige komponenter, noe som forlenger levetiden til hele utstyrssettet og egner seg for langvarig kontinuerlig drift i støvfrie verksteder og måleteknikklaboratorier.
Publisert: 12. august 2026