
Spør en bygningsingeniør hvorfor CMM-broen i laboratoriet deres og waferinspeksjonsfasen på den andre siden av byen begge er bygget på granitt, og du vil vanligvis få et kort svar: «stiv og stabil». Det virkelige svaret er et sett med fem materialegenskaper som ingen enkelt ingeniøralternativ leverer samtidig – og et sett med ærlige avveininger mot støpejern, keramikk og mineralstøping som alle maskindesignere bør forstå før de fryser en basisdesign.
De fem egenskapene som setter granitt under presisjonsmaskiner
- Termisk stabilitet.Finkornet svart granitt har lav varmeledningsevne og lav varmeutvidelseskoeffisient (omtrent 5–6 μm/m·°C for vanlige presisjonskvaliteter – flere ganger bedre enn stål). En langsom temperaturrampe beveger hele strukturen nesten jevnt i stedet for å bøye den; et kort varmeutbrudd fra en motor eller laser trenger ikke dypt inn i steinen.
- Vibrasjonsdemping.Granittens indre struktur avleder mekaniske vibrasjoner mange ganger raskere enn støpejern eller stål. På en granittmaskinbase avtar en forstyrrelse fra en presse i nærheten eller en intern lineær motor før den kan oppstå som et feilsignal på måleaksen.
- Langsiktig dimensjonsstabilitet.Granitt er et elastisk, fullaldret materiale – millioner av år gammelt og fritt for interne støpespenninger. Det kryper ikke under statiske belastningssykluser og «tørrer» ikke slik et ferskt støpejern gjør etter at maskinering frigjør restspenninger.
- Ingen rust, ingen belegg.Granitt tåler kjølevæsker, rengjøringsmidler og fuktig renromsluft uten belegg, maling eller vedlikehold – geometrien er ikke avhengig av integriteten til en overflatebehandling.
- Ikke-magnetisk.Ingen forstyrrelser med magnetiske kodere, lineære motorer, elektronoptikk eller magnetisk arbeidsfeste – og ingen tiltrekning av jernholdige spon på referanseoverflater.
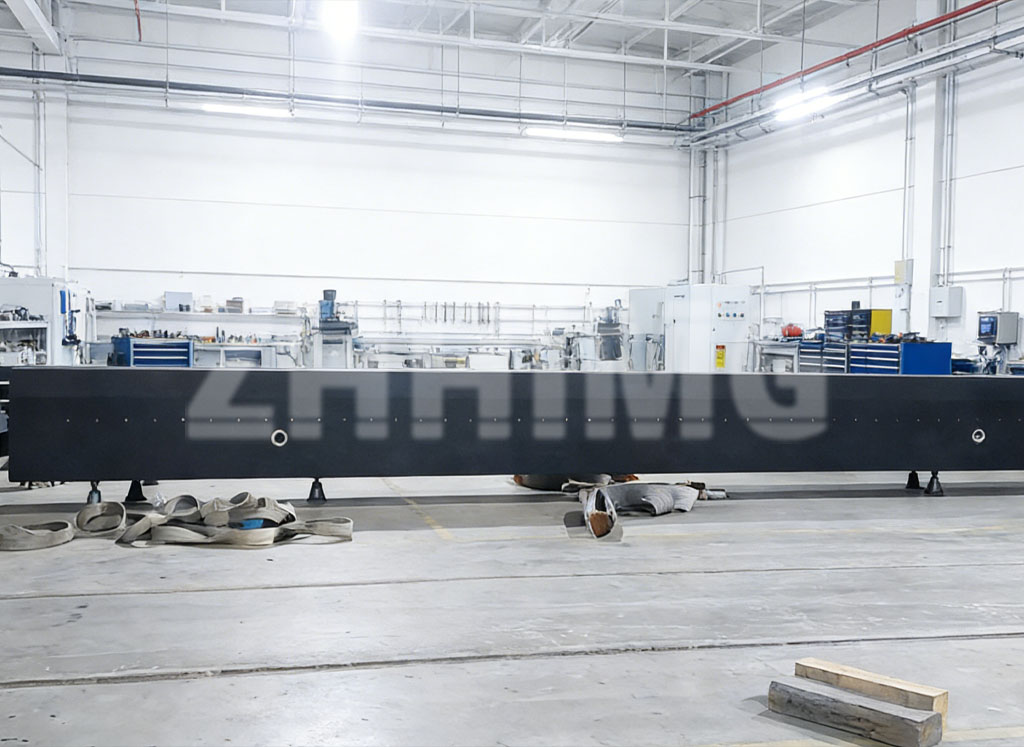
En overlappet granittbjelke for en CMM-bro på nivelleringsstativer – tverrsnittet er konstruert for stivhet i forhold til vekt, ikke bare kuttet fra en plate.
Ærlig sammenligning: Granitt vs. støpejern, keramikk og mineralstøping
Ingen basismaterialer er gratis. Ingeniørens jobb er å finne ut av hvilke svakheter som er knyttet til applikasjonen:
| Materiale | Styrker | Begrensninger vs. granitt |
|---|---|---|
| Støpejern | Robust, gjengevennlig, høy designfrihet, billige seksjoner | Demper vibrasjoner dårlig; ruster uten belegg; støpegods bærer restspenninger som endrer geometrien over måneder; høyere termisk ekspansjon |
| Teknisk keramikk (f.eks. alumina, SiC) | Ekstremt hard og lett; suveren for å bevege komponenter og slitedeler | Sprø – dårlig for store støtutsatte baser; sintring begrenser størrelsen; mye høyere kostnad ved strukturelle volumer |
| Mineralstøping (epoksygranitt) | Kan støpes rundt innsatser i komplekse monolittiske former; utmerket demping; rask og rimelig produksjon av mellomstore produkter | Lavere stivhet og trykkfasthet enn naturlig granitt; polymerbindemiddelet er mer temperatur- og krypfølsomt; ikke valget for metrologiske referanseoverflater |
Derfor bruker de mest avanserte plattformene i økende gradhybridstrukturer: en naturlig granittbase og referanseflater der stabilitet er ufravikelig, keramiske elementer der vekt og slitasje dominerer, og mineralstøpte rammer der kompleks geometri og demping er viktigere enn metrologisk stabilitet. ZHHIMG® maskinerer granittsiden av dette systemet – og integreres med keramiske og mineralstøpte partneres komponenter på samme dataskjema.
Der granittbaser er standardvalget
- Koordinatmålemaskiner (CMM).Degranitt maskinbaseer referansen alt annet er kalibrert mot; brobjelker som den ovenfor kombinerer høy stivhet til vekt med overlappende lagerflater for luftputer.
- Utstyr for inspeksjon og metrologi av halvledere.AOI, waferinspeksjon og overlay-metrologitrinn krever bevegelse med submikronfeil i vibrerende, termisk aktive miljøer – det naturlige habitatet tilhalvlederutstyr granittstrukturer.
- Laserprosessering og mikromaskineringssystemer.Femtosekund- og pikosekundlaserhoder holder punktposisjon i mikrometerklassen; granitt holder strålebanens geometri stabil samtidig som den absorberer bevegelsessystemets egen vibrasjon.
- XY-presisjonstrinn og lineære motorplattformer.Granittens ikke-magnetiske, ikke-ledende kropp sameksisterer rent med lineære motormagneter, og dempingen dreper cogging-indusert scenevibrasjon – en sammenkobling fullført avgranitt luftlagrefor friksjonsfri reise.
- Optisk inspeksjon og produksjon av flatskjermer.Håndtering av storformatglass trenger brede, flate og stabile plattformer – et område der granittens skaleringsfordeler er avgjørende.
Designveiledning for FoU-team
- Bestem datoen først.Det som bærer referanseflatene bør være granitt; alt annet kan være lettere, billigere materialer.
- Design tverrsnittet, ikke bare spesifiser blokken.Ribber, lommer og vektreduksjonsutskjæringer justerer stivhet til vekt for bevegelige medlemmer.
- Planlegg grensesnittene tidlig.Gjengede innsatser, luftkanaler, sensorbosser og kabelspor bør maskineres ved kilden, ikke improviseres ved integreringen.
- Bestill base og lagre som ett system.Tilpasset overlapping mellom en base og dens luftbærende skinner fjerner den største enkeltkilden til integrasjonsfeil.
Spesifiserer du en base for en ny CMM-, AOI- eller laserplattform?Send konvolutt-, last- og nøyaktighetsmålene dine til ZHHIMG®. Vårt ingeniørteam vil returnere et forslag til granittstruktur – med tverrsnittsdesign, grensesnittmaskinering og målerapporten for å bekrefte det.
Publisert: 21. september 2026